Für Stahl-Service-Center, Rohrverarbeiter und Luftfahrtzulieferer, die Teillängen prüfen, integriert Kentucky Gauge einen SPC-Ausgang in jedes Messgerät – vom ersten Tag an drahtlos.
This post is also available in: English (Englisch) Español (Spanisch) Deutsch Français (Französisch)

Ein Messschieber funktioniert im Labor einwandfrei. In der Fertigungshalle hat er jedoch zwei Probleme: Ein Messschieber, der empfindlich genug für Präzision ist, übersteht Kühlmittel, Metallspäne und die tägliche Handhabung nicht. Und ein Messschieber, der lang genug ist, um ein tatsächliches Produktionsteil zu überspannen, wird teuer, ist schwer zu beschaffen und für eine Person kaum ruhig zu halten, während gleichzeitig das Display abgelesen werden muss.
Kentucky Gauge mit Sitz in Owensboro, Kentucky, baut Geräte speziell für diese Lücke: Präzisions-Längenmessgeräte für Hersteller, die Bauteilmaße direkt in der Werkstatt verifizieren müssen, anstatt die Teile zurück ins Labor zu bringen. Ihr Kundenstamm erstreckt sich über Stahl-Service-Center, Rohr- und Leitungsprozessoren, Fertigungsbetriebe und QS-Abteilungen in Luftfahrt- und Automobil-Lieferketten – Umgebungen, in denen ein zerbrechliches Laborinstrument nicht standhält und eine manuelle Eingabe genau die Art von Übertragungsfehlern verursacht, die ein SPC-Programm eigentlich verhindern soll.
Kentucky Gauge baut seine Produktlinie um eine einzige Messtechnologie auf: einen berührungslosen magnetischen Linearencoder, der verschleißfrei ist, Kühlmitteln und Metallspänen widersteht und seine Genauigkeit über die gesamte Lebensdauer des Messgeräts beibehält. Diese Kerntechnologie ist bei drei Produkten unterschiedlich dimensioniert, je nachdem, was das Bauteil erfordert, einschließlich Längen von 12 Metern (40 Fuß) und mehr.
MMP ist das tragbare Mitglied der Serie und der direkte Ersatz für den Messschieber. Größere Werkzeugstahl-Backen und eine feste Auflagefläche sorgen dafür, dass der Messwert nicht davon abhängt, wie ruhig ein Bediener zwei Dinge gleichzeitig halten kann. Basiskonfigurationen eignen sich für Flachmaterial, Rundmaterial oder dünne Bleche, die sonst unter den Backen eines Messschiebers durchrutschen würden.
MMT integriert dieselbe Encoder-Technologie in einen freistehenden Messtisch für Teile, die zu lang, schwer oder unhandlich für eine manuelle Messung sind. Mit über 100 Punkten segmentierter Fehlerkompensation und verfügbaren Mehrachsen-Versionen hält er eine nahezu perfekte Genauigkeit bei Längen von 6 Metern (20 Fuß) und mehr.
MMV löst ein spezifisches, wiederkehrendes Problem: das Wegrollen von Rundmaterial. Weder ein Tisch noch ein Messschieber halten Rohre, Stangen oder Rundstahl von selbst fest. Integrierte V-Blöcke halten das Rundmaterial automatisch zentriert, montiert auf einem starren Ständer mit optionalen Rollen zur Neupositionierung in der Halle.
Kentucky Gauge bietet auch die Varianten MMTB und MMVB an: dieselben Tisch- und V-Block-Messgeräte basierend auf derselben Encoder-Technologie, jedoch mit einer anderen Anzeige für Kunden, die nicht die höchste verfügbare Genauigkeit benötigen.
Über die gesamte Linie hinweg wird ein Teil jedes Mal auf die gleiche Weise gemessen, egal wer gerade Schicht hat – ohne den Verschleiß oder die Drift, die früher oder später bei Messschiebern und Werkzeugen mit Rotationsencodern auftreten.
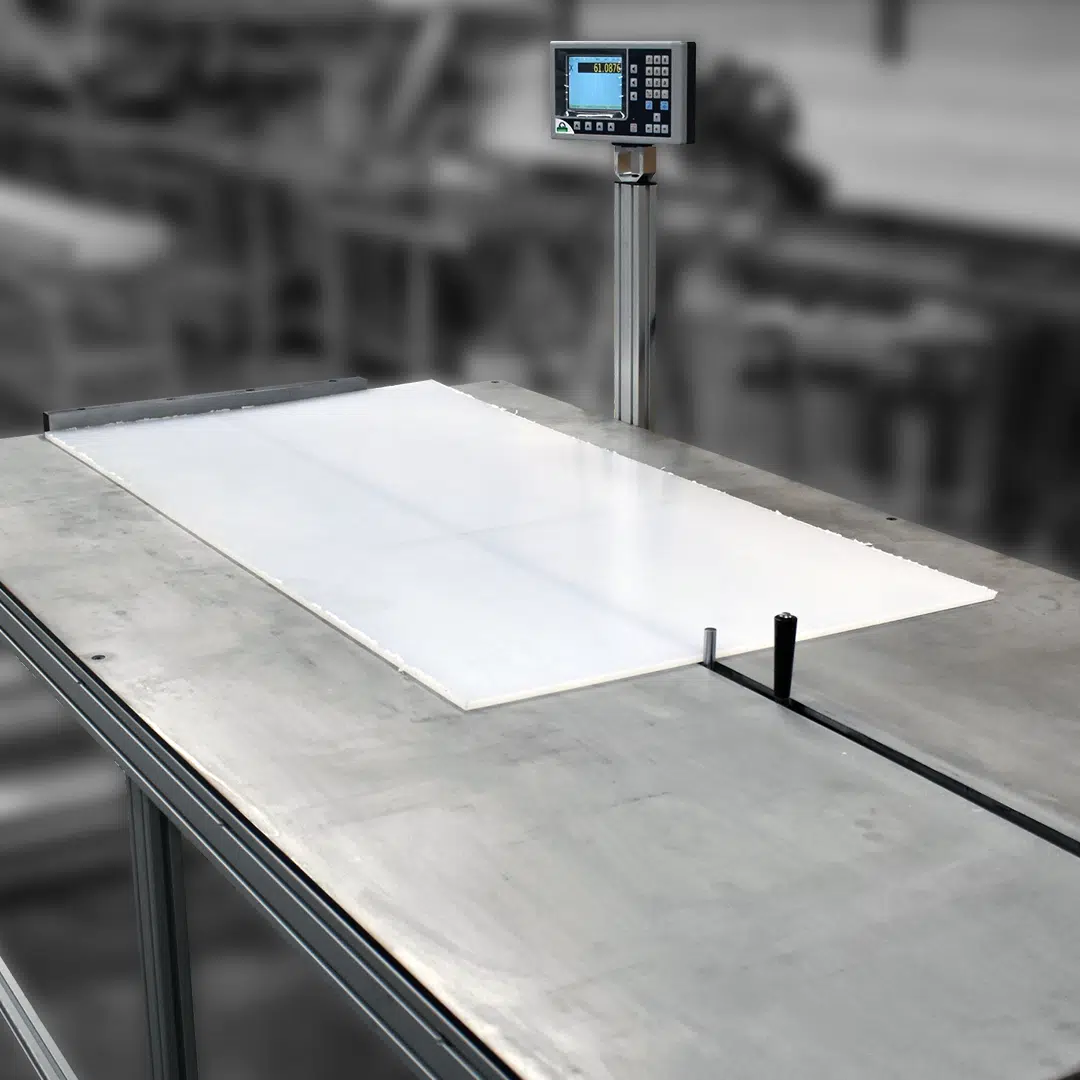



Eine konsistente Messung löst das Genauigkeitsproblem. Sie löst jedoch nicht das Datenproblem: Eine Zahl auf einem Display hilft einem SPC-Programm nur dann, wenn sie in das Qualitätssystem gelangt, ohne den Bediener auszubremsen oder einen manuellen Tippfehler am Eingabepunkt zu verursachen.
MicroRidge hat direkt mit Kentucky Gauge zusammengearbeitet, um kabelgebundene und drahtlose Konnektivität für die Anzeigen der gesamten Messgerätelinie zu entwickeln: MMP, MMT, MMV, MMTB und MMVB, sowohl für Fagor- als auch für Nicht-Fagor-Anzeigen. Die Funkverbindung nutzt das MicroRidge-eigene RM2.4-Protokoll, das speziell für die Störfestigkeit und die Reichweitenanforderungen in der Fertigungshalle entwickelt wurde – im Gegensatz zum Bluetooth-Umfeld der Unterhaltungselektronik. Diese Lücke wird ausführlicher in Warum Bluetooth in der Fertigung scheitert erläutert. Ein am Messgerät erfasster Wert wird direkt in die vom Kunden bereits verwendete SPC-Software, das LIMS oder die Tabellenkalkulation übertragen, ohne dass zusätzliche Software installiert oder ein separates Datenerfassungssystem gekauft werden muss.
Das ist aus Gründen wichtig, die über die bloße Bequemlichkeit hinausgehen. Eine manuelle Messwertübertragung ist eine Chance für einen Übertragungsfehler, der als echte Prozessverschiebung in das Protokoll eingeht – die Art von Diskrepanz, die eine unnötige Ursachenanalyse auslösen oder, schlimmer noch, eine tatsächliche Verschiebung der Kontrollgrenzen maskieren kann, weil der eingegebene Wert nicht mit dem übereinstimmt, was das Messgerät gesehen hat. MicroRidge hat dies ausführlich in Die wahren Kosten der manuellen Messdateneingabe behandelt, einschließlich der Fehlerrate von 1 % bis 4 % bei manueller Eingabe, die selbst bei sorgfältigen Bedienern typisch ist. Ein direkter Feed schließt zudem die Zeitlücke zwischen der Messung eines Teils und seinem Erscheinen im Diagramm: Der Messwert steht sofort für die Trendanalyse zur Verfügung, nicht erst am Ende einer Schicht, wenn jemand dazu kommt, das Protokollbuch zu führen. Für Betriebe, die nach AS9100D oder IATF 16949 arbeiten, ist diese lückenlose Verbindung vom Messgerät zum Datensatz zudem genau die Rückverfolgbarkeit, die ein Audit des Messsystems erwartet: ein Messwert, der auf das Instrument und den Moment der Erfassung zurückgeführt werden kann, nicht auf die Handschrift eines Bedieners.
Um die für ein bestimmtes Kentucky-Gauge-Instrument entwickelte MicroRidge-Hardware zu bestellen, wenden Sie sich bitte direkt an Kentucky Gauge.
„Ein SPC-Ausgang ist in jedem MMP, MMT und MMV als Standardmerkmal integriert, und die kabelgebundenen sowie drahtlosen Schnittstellen von MicroRidge übertragen einen Messwert vom Messgerät in die Software, die der Kunde bereits nutzt – ohne zusätzliche Installationen und ohne dass ein separates Datenerfassungssystem gekauft werden muss. Deshalb muss Kentucky Gauge diese Konnektivität nicht selbst entwickeln; genau dafür ist MicroRidge da.“
Jimmie Therman, Director of Operations bei Kentucky Gauge
Die folgenden Szenarien dienen der Veranschaulichung und stellen kein spezifisches Kundenkonto dar. Sie sollen zeigen, wie SPC-fähige Längenmessung in den von Kentucky Gauge bedienten Branchen angewendet wird.
Stahl-Service-Center: Zuschnittprüfung. Ein Service-Center, das Coils und Platten zu Fixlängenaufträgen verarbeitet, führt Maßprüfungen an der Säge oder Schere durch. Ein am Auslauftisch positionierter MMT erfasst die Länge jedes Stücks gemäß Prüfplan und speist ein SPC-Diagramm in Echtzeit, anstatt ein Protokollbuch am Schichtende auszufüllen. Trends außerhalb der Toleranz zeigen sich als Verschiebung der Kontrollgrenzen, bevor eine ganze Palette falsch geliefert wird, und nicht erst, nachdem eine Kundenreklamation eine Nichtkonformität auslöst.
Rohr- und Leitungsprozesstechnik: Längenprüfung über mehrere Schneidstationen hinweg. Ein Rohrverarbeiter, der mehrere Sägen oder Trennlinien betreibt, möchte Längendaten von jeder Station in denselben SPC-Datensatz einspeisen, anstatt eine separate Tabelle pro Maschine zu führen. MMT- oder MMV-Einheiten an jeder Station, jeweils mit einem MobileCollect-Sender ausgestattet, berichten an einen Base Receiver und ein zentrales System. Ein Qualitätsmanager, der den Cpk-Wert über die Schicht hinweg überprüft, sieht den Output jeder Station an einem Ort, ohne Dateien manuell abgleichen zu müssen.
Blechbearbeitung: Wareneingangs- und In-Prozess-Maßprüfungen. Ein Fertigungsbetrieb, der eingehendes Blechmaterial verifiziert oder geformte Teile während des Prozesses prüft, verwendet einen MMP am Prüftisch. Da der SPC-Ausgang am Messgerät Standard ist und der MobileCollect-Sender keine Softwareinstallation auf dem Werkstatt-PC erfordert, kann ein Prüfer, der es gewohnt ist, Messwerte auf eine Laufkarte zu schreiben, noch in derselben Schicht, in der das Messgerät installiert wird, SPC-Daten erfassen.
Luftfahrt- und Automobil-Lieferkette: rückverfolgbare Maßprotokolle. Ein Zulieferer unter AS9100D oder IATF 16949 benötigt Messprotokolle, die einem Audit standhalten: Wer hat den Messwert wann, an welchem Teil und gegen welche Kontrollgrenzen aufgenommen. Der drahtlose SPC-Ausgang eliminiert den manuellen Schritt, bei dem ein Übertragungsfehler andernfalls eine Ursachenanalyse erfordern würde, um eine Datendiskrepanz zu erklären, die nie eine echte Prozessverschiebung war. Der Datensatz ist direkt mit dem Messgerät und dem Messwert verknüpft, nicht mit der Handschrift eines Bedieners.
Messung langer oder schwerer Teile ohne Transport ins Labor. Teile, die zu lang oder zu schwer zum Bewegen sind – Baustahl, große Schweißbaugruppen, Extrusionen – sind der Grund, warum der MMT in Längen von 6 Metern und mehr existiert. Durch das Messen vor Ort mit drahtlosem SPC-Datenfluss erhält ein Hersteller von Großteilen dasselbe Echtzeit-Regelkartensystem wie eine Werkstatt für Kleinteile mit einem Tischkomparator, ohne einen Prozess um den Transport von Teilen in ein Messlabor herum aufbauen zu müssen.
Kentucky Gauge (Hymark Ltd.)
427 Bark Cove
Owensboro, KY 42303
Telefon: 270-683-3500 Web: kentuckygauge.com