Pour les centres de service acier, les transformateurs de tubes et les fournisseurs de l’aéronautique qui contrôlent la longueur des pièces, Kentucky Gauge intègre une sortie SPC à chaque jauge, sans fil dès le premier jour.
This post is also available in: English (Anglais) Español (Espagnol) Deutsch (Allemand) Français

Un pied à coulisse fonctionne très bien en laboratoire. En production, il présente deux problèmes. Un pied à coulisse suffisamment délicat pour garantir la précision ne résiste pas au liquide de coupe, aux copeaux métalliques et aux manipulations quotidiennes. Et un pied à coulisse assez long pour couvrir une pièce de production réelle devient coûteux, difficile à se procurer et compliqué à maintenir stable par une seule personne tout en lisant l’affichage.
Kentucky Gauge, basée à Owensboro (Kentucky), conçoit des équipements spécifiquement pour combler cet écart : des jauges de mesure de longueur de précision pour les fabricants qui doivent vérifier les dimensions des pièces à l’atelier plutôt que de les ramener au laboratoire. Sa clientèle comprend des centres de service acier, des transformateurs de tubes et de tuyaux, des ateliers de fabrication et des services QC au sein des chaînes d’approvisionnement aéronautiques et automobiles — des environnements où un instrument de laboratoire fragile ne tient pas, et où une saisie manuelle introduit précisément le type d’erreur de transcription qu’un programme SPC est censé détecter.
Kentucky Gauge construit sa gamme autour d’une seule technologie de mesure : un codeur linéaire magnétique sans contact qui ne s’use pas, résiste au liquide de coupe et aux copeaux métalliques, et conserve sa précision pendant toute la durée de vie de la jauge. Cette technologie de base est dimensionnée différemment sur trois produits selon les besoins de la pièce, y compris pour des longueurs de 40 pieds et au-delà.
MMP est le modèle portable de la gamme et le remplaçant direct du pied à coulisse. Des mors plus grands en acier à outils et une surface d’appui fixe font que la lecture ne dépend pas de la capacité d’un opérateur à maintenir deux éléments parfaitement stables en même temps. Les configurations de base prennent en charge les plats, les ronds ou les tôles fines qui glisseraient autrement sous les mors d’un pied à coulisse.
MMT intègre la même technologie de codeur dans une table autoportante pour les pièces trop longues, trop lourdes ou trop difficiles à tenir lors d’une mesure manuelle. Avec plus de 100 points de compensation d’erreur segmentée et des versions multi-axes disponibles, elle maintient une précision quasi parfaite à des longueurs de 20 pieds et au-delà.
MMV résout un problème spécifique et récurrent : les ronds roulent. Ni une table ni un pied à coulisse ne maintiennent seuls un tube, une tige ou une barre immobiles. Des prismes en V intégrés maintiennent automatiquement le matériau rond centré, montés sur un support rigide avec roulettes en option pour le repositionnement au sol.
Kentucky Gauge propose également les variantes MMTB et MMVB : les mêmes jauges sur table et à prismes en V, basées sur la même technologie de codeur, mais avec un affichage différent pour les clients qui n’ont pas besoin de la meilleure précision disponible.
Sur l’ensemble de la gamme, une pièce est mesurée de la même manière à chaque fois, par n’importe quel opérateur en poste, sans l’usure ni la dérive qui finissent par affecter les pieds à coulisse et les outils à codeur rotatif.
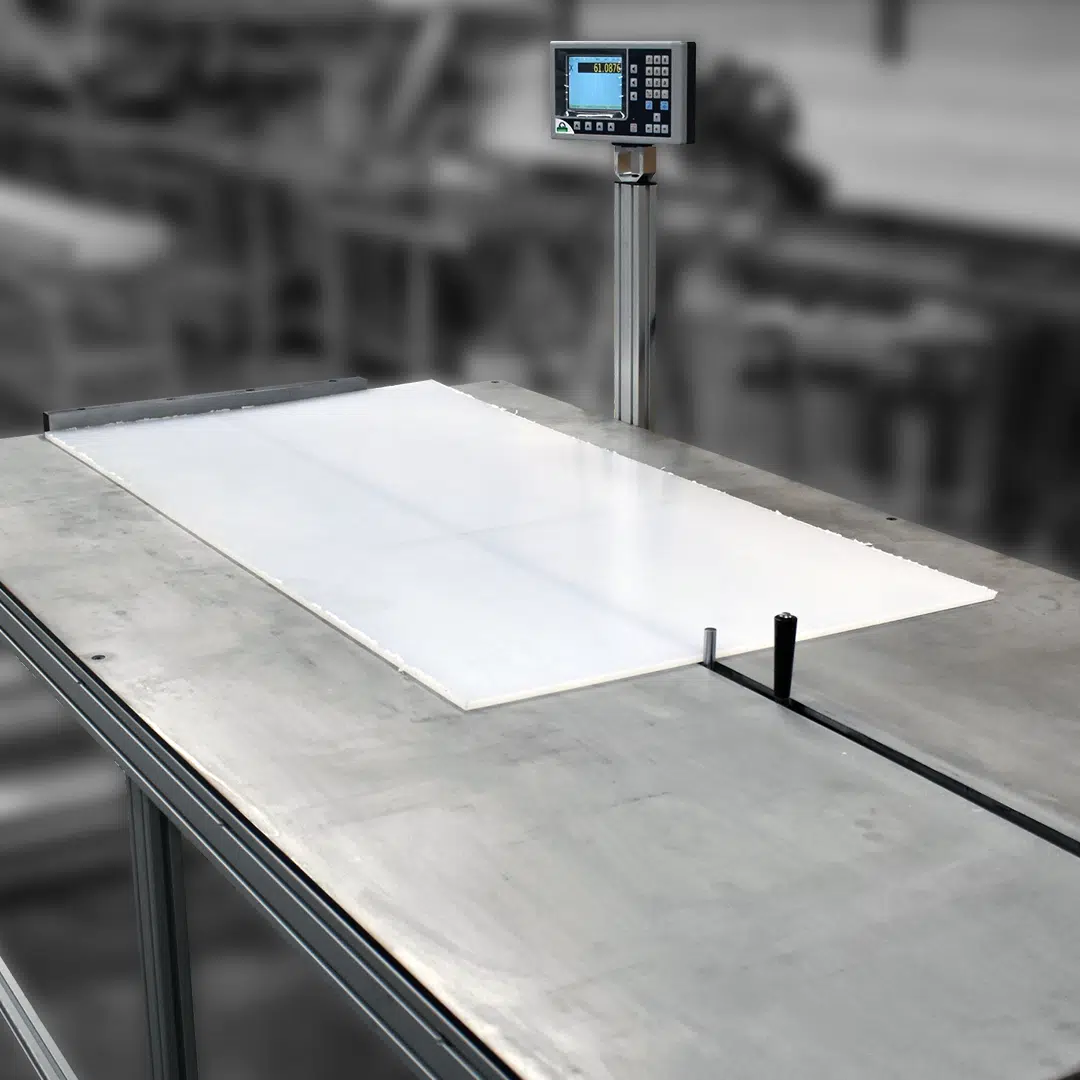



Une mesure cohérente résout le problème de précision. Elle ne résout pas le problème des données : un nombre sur un écran n’aide un programme SPC que s’il est intégré au système qualité sans ralentir l’opérateur ni introduire une erreur de saisie manuelle au moment de l’entrée.
MicroRidge a travaillé directement avec Kentucky Gauge pour concevoir une connectivité filaire et sans fil pour les afficheurs sur l’ensemble de la gamme : MMP, MMT, MMV, MMTB et MMVB, afficheurs Fagor et non-Fagor. La liaison sans fil repose sur le protocole RM2.4 de MicroRidge, conçu pour résister aux interférences et aux exigences de portée d’un atelier, plutôt qu’à l’environnement de l’électronique grand public pour lequel le Bluetooth a été conçu — un sujet traité plus en détail dans pourquoi le Bluetooth échoue en milieu industriel. Une mesure prise sur la jauge est transférée directement vers le logiciel SPC, le LIMS ou le tableur déjà utilisé par le client, sans rien installer et sans système de collecte de données séparé à acheter.
Cela compte pour des raisons qui vont au-delà de la commodité. Une mesure saisie manuellement est une occasion pour une erreur de transcription d’entrer dans l’enregistrement comme s’il s’agissait d’un véritable décalage de procédé — le type d’écart qui peut déclencher une analyse des causes racines inutile, ou pire, masquer un décalage réel des limites de contrôle parce que la valeur saisie ne correspond pas à ce que la jauge a mesuré. MicroRidge a détaillé ce sujet dans le véritable coût de la saisie manuelle des données de mesure, notamment le taux d’erreur de saisie manuelle de 1 % à 4 % typique, même chez des opérateurs soigneux. Un flux direct comble aussi l’écart de temps entre le moment où une pièce est mesurée et celui où elle apparaît sur le graphique : la mesure est disponible pour l’analyse de tendance dès qu’elle est prise, et non en fin de poste lorsque quelqu’un a le temps de remplir le registre. Pour les ateliers soumis à l’AS9100D ou à l’IATF 16949, ce lien ininterrompu entre la jauge et l’enregistrement constitue aussi la traçabilité attendue lors d’un audit du système de mesure : une mesure rattachée à l’instrument et au moment où elle a été capturée, et non à l’écriture d’un opérateur.
Pour commander le matériel MicroRidge conçu pour un instrument Kentucky Gauge spécifique, contactez directement Kentucky Gauge.
« La sortie SPC est intégrée en standard à chaque MMP, MMT et MMV, et les interfaces filaires et sans fil de MicroRidge transfèrent une mesure de la jauge vers le logiciel que le client utilise déjà, sans rien installer et sans système de collecte de données séparé à acheter. C’est pourquoi Kentucky Gauge n’a pas besoin de développer cette connectivité elle-même ; c’est exactement pour cela que MicroRidge est conçu. »
Jimmie Therman, Directeur des opérations chez Kentucky Gauge
Les scénarios ci-dessous sont illustratifs et ne décrivent pas un cas client spécifique. Ils visent à montrer comment la mesure de longueur prête pour la SPC s’applique dans les secteurs desservis par Kentucky Gauge.
Centre de service acier : vérification des coupes à longueur. Un centre de service qui transforme des bobines et des tôles en commandes coupées à longueur effectue des contrôles dimensionnels à la scie ou à la cisaille. Un MMT positionné à la table de sortie capture la longueur de chaque pièce selon un plan de contrôle, alimentant un graphique SPC en temps réel plutôt qu’un registre rempli en fin de poste. Les tendances hors tolérances apparaissent comme un décalage des limites de contrôle avant qu’un lot complet ne soit expédié trop court, et non après qu’une réclamation client n’ouvre une non-conformité.
Transformation de tubes et tuyaux : vérification de longueur sur plusieurs postes de coupe. Un transformateur de tubes exploitant plusieurs scies ou lignes de tronçonnage veut des données de longueur provenant de chaque poste alimentant le même enregistrement SPC, et non un tableur distinct par machine. Des unités MMT ou MMV à chaque poste, chacune avec un émetteur MobileCollect, remontent vers un seul récepteur de base et un seul système d’enregistrement. Un responsable qualité qui examine le Cpk sur le poste voit la production de chaque station au même endroit, sans rapprochement manuel des fichiers.
Fabrication de tôlerie : contrôles dimensionnels à réception et en cours de process. Un atelier de fabrication qui vérifie les tôles entrantes ou contrôle des pièces formées en cours de process utilise un MMP au banc d’inspection. Comme la sortie SPC est standard sur la jauge et que l’émetteur MobileCollect ne nécessite aucune installation logicielle sur le PC de l’atelier, un inspecteur habitué à noter les mesures sur une fiche suiveuse peut collecter des données SPC dès le poste où la jauge est installée.
Chaîne d’approvisionnement aéronautique et automobile : enregistrements dimensionnels traçables. Un fournisseur soumis à l’AS9100D ou à l’IATF 16949 a besoin d’enregistrements de mesure capables de résister à un audit : qui a pris la mesure, quand, sur quelle pièce, par rapport à quelles limites de contrôle. La sortie SPC sans fil supprime l’étape de saisie manuelle où une erreur de transcription exigerait autrement une analyse des causes racines pour expliquer un écart de données qui n’a jamais été un véritable décalage de procédé. L’enregistrement est directement rattaché à la jauge et à la mesure, et non à l’écriture d’un opérateur.
Mesure de pièces longues ou lourdes sans passage au laboratoire. Les pièces trop longues ou trop lourdes à déplacer — acier de construction, grands assemblages soudés, profilés extrudés — sont la raison d’être du MMT à des longueurs de 20 pieds et au-delà. Mesurer sur place avec une sortie SPC transmise sans fil permet à un fabricant de grandes pièces d’obtenir le même graphique de contrôle en temps réel qu’un atelier de petites pièces obtient avec un comparateur de banc, sans mettre en place un process consistant à transporter les pièces vers un laboratoire de métrologie.
Kentucky Gauge (Hymark Ltd.)
427 Bark Cove
Owensboro, KY 42303
Téléphone : 270-683-3500 Web : kentuckygauge.com